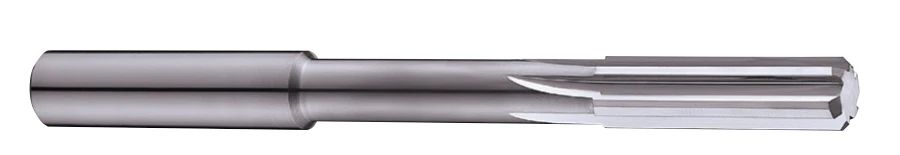
直槽整体硬质合金铰刀
适用于盲孔及通孔,便于采购同时涵盖两种孔型的刀具。应根据具体工况确认铰削余量与排屑空间。
查看尺寸与应用PDF 页码 1适用于盲孔及通孔,便于采购同时涵盖两种孔型的刀具。应根据具体工况确认铰削余量与排屑空间。
查看尺寸与应用PDF 页码 1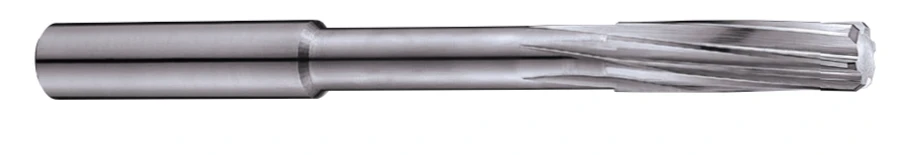
推荐用于盲孔,也适用于通孔。右旋槽有助于切屑向孔口排出,选型时需核对孔底空间及冷却条件。
查看尺寸与应用PDF 页码 2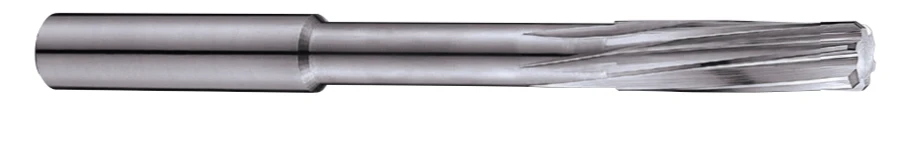
用于通孔,左旋槽有助于切屑向出口排出,需预留出口空间。左旋描述螺旋槽方向,刀具仍为右切削。
查看尺寸与应用PDF 页码 3刃径公差按 DIN 1420,适用于 H7 孔
目标孔表面粗糙度:Ra ≤ 1.6 μm
不等分齿距
圆柱柄:DIN 6535-HA
询价时请明确成品孔尺寸上下限、表面粗糙度与检测方式。H7 与 Ra 为应用目标,实际结果取决于工件材料、底孔质量、铰削余量、跳动及冷却条件。
Ø2–20 mm / 28
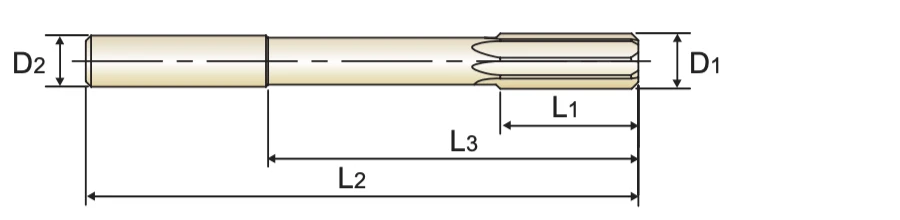
L3 为图示台阶至刀尖的长度,L2 为总长。全部尺寸单位为 mm。
| 刃径D1 | 柄径D2 | 刃长L1 | 台阶至刀尖长度L3 | 总长L2 | 刃数Z | 提交询价 |
|---|---|---|---|---|---|---|
| 2.0 | 4 | 11 | 20 | 50 | 4 | 提交询价 |
| 2.5 | 4 | 14 | 26 | 57 | 4 | 提交询价 |
| 3.0 | 4 | 15 | 31 | 61 | 6 | 提交询价 |
| 3.5 | 4 | 18 | 36 | 70 | 6 | 提交询价 |
| 4.0 | 4 | 19 | 42 | 75 | 6 | 提交询价 |
| 4.5 | 6 | 21 | 46 | 80 | 6 | 提交询价 |
| 5.0 | 6 | 23 | 51 | 86 | 6 | 提交询价 |
| 5.5 | 6 | 26 | 56 | 93 | 6 | 提交询价 |
| 6.0 | 6 | 26 | 56 | 93 | 6 | 提交询价 |
| 6.5 | 8 | 28 | 62 | 101 | 6 | 提交询价 |
| 7.0 | 8 | 31 | 68 | 109 | 6 | 提交询价 |
| 7.5 | 8 | 31 | 68 | 109 | 6 | 提交询价 |
| 8.0 | 8 | 33 | 74 | 117 | 6 | 提交询价 |
| 8.5 | 10 | 33 | 74 | 117 | 6 | 提交询价 |
| 9.0 | 10 | 36 | 80 | 125 | 6 | 提交询价 |
| 9.5 | 10 | 36 | 80 | 125 | 6 | 提交询价 |
| 10.0 | 10 | 38 | 86 | 133 | 6 | 提交询价 |
| 10.5 | 12 | 38 | 86 | 133 | 6 | 提交询价 |
| 11.0 | 12 | 41 | 95 | 142 | 6 | 提交询价 |
| 12.0 | 12 | 44 | 104 | 151 | 6 | 提交询价 |
| 13.0 | 16 | 44 | 104 | 151 | 6 | 提交询价 |
| 14.0 | 16 | 47 | 108 | 160 | 8 | 提交询价 |
| 15.0 | 16 | 50 | 110 | 162 | 8 | 提交询价 |
| 16.0 | 16 | 52 | 118 | 170 | 8 | 提交询价 |
| 17.0 | 20 | 54 | 121 | 175 | 8 | 提交询价 |
| 18.0 | 20 | 56 | 128 | 182 | 8 | 提交询价 |
| 19.0 | 20 | 58 | 129 | 189 | 8 | 提交询价 |
| 20.0 | 20 | 60 | 135 | 195 | 8 | 提交询价 |
不是。三种槽型均为右切削。螺旋方向描述槽型及排屑方向,不代表主轴旋转方向。
铰削用于已有孔的精加工。选型前应确认底孔位置、直线度与加工余量,精确刃径本身不能修正孔位偏差。
请提交成品孔图纸、公差、所需伸出长度与工件材料。非标尺寸、涂层或检测要求需先经过图纸确认。
车间实拍
两段车间实拍,记录数控刀具磨削和尺寸检测过程。